银川拓康冲压有限公司

九类冲压与钣金加工服务

冲压不是一台设备的事:选料、开模、调机、检验,每一环都决定成品能不能装进您的整机。下面九类服务覆盖从小件连续冲压到大件折弯焊接的常见需求,每类都注明常规规格、适用场景与交付方式,方便您对照图纸判断入口。若拿不准走哪条线,可先阅读冲压选型指南,或直接把图纸发给我们做评审。

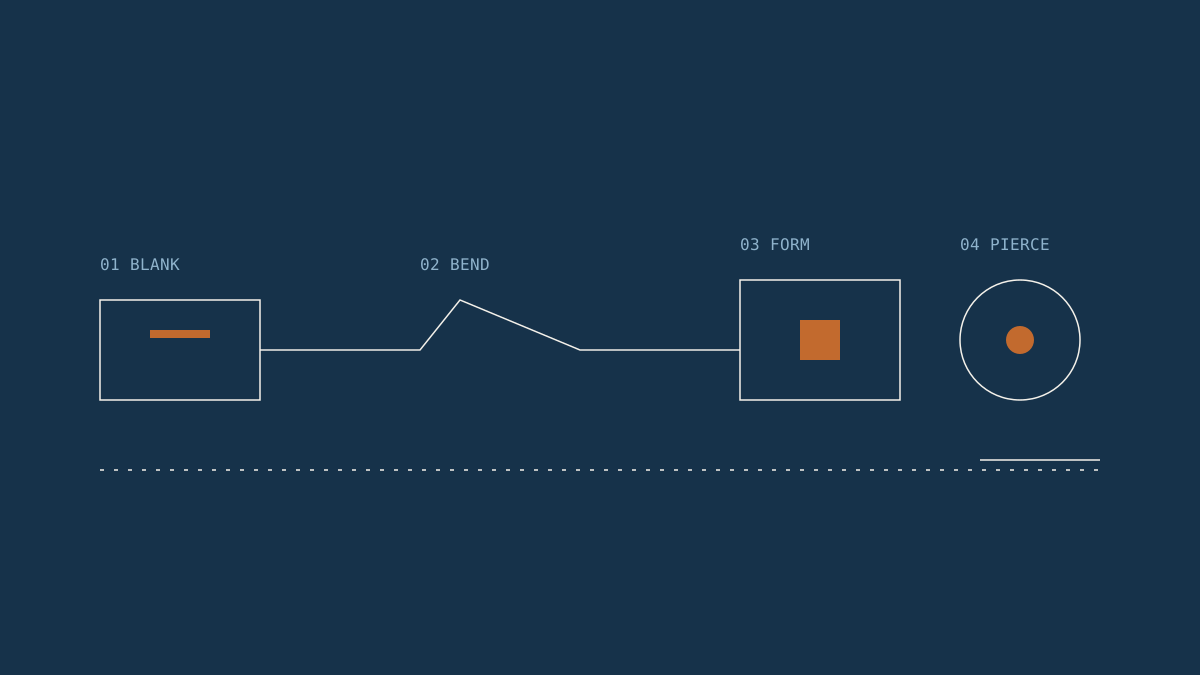
冲压工艺流程的抽象线条图,蓝底带工序标注
示意图:从板料到成品的冲压工序链条

SV服务总表

级进模冲压件:多工位连续冲压的小型精密金属件

精密级进模冲压件

端子、弹片、连接片类小件年用量大且结构稳定时,级进模是成本最低的路线:一卷料送进去,冲裁、折弯、落料一次完成,人工干预少、批次一致性好。
  • 料厚范围 0.1–2.0mm,工位数按工序需求配置
  • 适用场景:连接器、开关组件、电池接触件等年用量稳定的零件
  • 交付方式:开模后按框架订单滚动排产,模具本体随首件一并交付确认
汽车配套冲压件:支架与安装板类结构件

汽车配套冲压件

支架、卡箍、安装板类零件直接关系到装配能否顺利,我们把重点放在孔位一致性与批次稳定上:首件全尺寸核对,批量按约定方案抽检,随货附记录。
  • 常规板厚 1.0–6.0mm,材质以碳钢与高强钢为主
  • 适用场景:整车与改装装配的固定件、装饰件内衬骨架
  • 交付方式:按客户装配节拍分批送货,支持周或月滚动排产
钣金折弯件:多折边的机箱与托架类零件

钣金折弯成型

折弯件最怕展开图算错:差一个料厚补偿,装配孔就全歪。我们按展开图复核折弯补偿与回弹,打样阶段实测修正,确认后再上批量。
  • 常规折边长度至 2m 级,板厚 0.8–6.0mm
  • 适用场景:机箱外壳、设备托架、配电箱体等多折边零件
  • 交付方式:单件打样与批量均接,打样通常数个工作日出样
拉伸件:圆筒与罩壳类深拉伸成型零件

拉伸件加工

深拉伸是冲压里最容易开裂起皱的工艺。我们按拉伸比分配道次、调压边力,必要时改过渡圆角,先试模再定型,避免直接开最终模具赌一把。
  • 视拉伸比分一道或多道次成型,圆筒、方壳均可
  • 适用场景:罩壳、容器、电机外壳类带深度要求的零件
  • 交付方式:先出工艺评审与试模件,确认后开量产模批量交付
五金支架件:设备内部固定与连接用冲压件

五金支架与安装件

这类零件结构简单但用量大,成本敏感。形状接近通用模时优先用通用模,省掉开模费用;表面按使用环境配镀锌或喷塑。
  • 常规尺寸公差 ±0.1mm 级,料厚 0.5–5.0mm
  • 适用场景:设备内部固定、线缆走线支架、垫板与连接片
  • 交付方式:通用模可跳过开模环节,打样后直接进入小批量
屏蔽罩:板卡用薄壁五面折边冲压件

电子屏蔽罩

屏蔽罩壁薄、折边小,常见问题是平面度超差装不上卡板、毛刺划伤板面。我们控制折边回弹与刀口间隙,出货前做平面度抽检。
  • 料厚常见 0.2–0.5mm,带料连续冲压方式生产
  • 适用场景:通讯模组、控制板卡的电磁屏蔽结构件
  • 交付方式:按批次真空包装防氧化,可按客户包装规范执行
散热冲压件:带孔阵与翻边的散热通风板

散热与通风冲压件

通风板的开孔率与孔阵位置度直接影响风道表现,散热片基板的平整度影响贴合。阵列孔位由模具保证,而不是逐件人工对位。
  • 常见孔径 1mm 起,孔阵位置度按图纸公差受控
  • 适用场景:机柜通风板、散热器基板、屏蔽兼导风结构件
  • 交付方式:可翻边或压筋加强,批量按抽检方案附检验记录
模具设计制造:冲压模具结构与备件示意

定制模具设计与制造

模具是冲压件的成本核心。我们从工艺评审做起,结构设计留出修模余量,装配试模后提交首件,交付时附易损件清单与维护要点。
  • 含试模与首件全尺寸确认,交付模具本体与备件清单
  • 适用场景:新零件立项、旧模老化翻新、异地模具转移复制
  • 交付方式:制作周期视结构复杂度评估,评审阶段给出时间表
来料代加工:客户自供料冲压生产现场示意

来料冲压代加工

您自有模具或自供材料时,我们提供设备与产能,按工序计费。收料环节核对材质与厚度并留样,模具上线前做状态检查。

  • 收料核对并留样,模具上线前检查磨损与间隙
  • 适用场景:客户已有模具的产能补充、季节性订单高峰外包
  • 交付方式:按单批次交付,工序可单段委托或全流程托管

EX怎么选入口

看批量

年用量上千件的稳定零件,值得开模;样机阶段或小批量验证,先用通用模或激光下料加折弯过渡,定型后再投资模具。

看结构

以折边为主的板壳件走折弯线,带深度拉伸的走拉伸道次,薄壁阵列小件走连续冲压。结构决定设备,而不是反过来。

看环境

户外或潮湿环境优先镀锌加涂层,室内干燥环境可省掉表面处理降成本。选材与表面方案在评审阶段一起确定。